东莞市华隆机械制造有限公司
地址:东莞市东坑镇初坑村正坑工业区第三栋
电话:86-0769-83693202
传真:86-0769-83693203
手机:13790622276/13560849802
QQ :763381613
邮编:523455
网址:www.wahlong.cn
邮箱:ljw@wahlong.cn
全自动鸡眼机依靠振动盘自动排序送料,连续完成送钉、冲孔、铆接整套工序,生产效率高。但在持续生产过程中,容易出现气眼卡滞、送料中断等卡料故障,直接造成产线停机。按照由浅入深的排查思路,可快速定位故障源头,减少停机时长。
首先排查物料本身。气眼材质、尺寸偏差、毛刺、变形是常见诱因。气眼毛坯存在变形、厚薄不均,或者同批次规格不统一,会在轨道输送时卡住。气眼表面油污、锈迹也会造成物料粘连,无法正常分离。需要检查来料品质,剔除变形次品,必要时更换合格气眼物料。
其次检查振动盘送料机构。振动盘负责气眼自动排序,振动幅度不合适会造成物料堆叠、窜料。振动过大,物料跳动混乱;振动过小,物料输送缓慢。需要调节振动盘振幅、料道挡板,清理料道内粉尘、碎屑。料道磨损、变形会导致气眼行进偏移,出现卡料,磨损严重时需要更换料道配件。
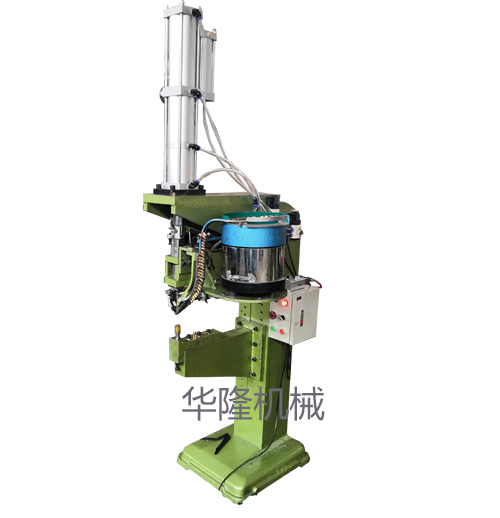
然后检查分料与限位组件。分料爪、挡片、感应传感器是控制单次出料的关键。分料爪磨损、卡滞,会一次送出多个气眼,造成叠料卡机;传感器积灰、位置偏移,无法正常识别物料,时序错乱,引发送料异常。清理传感器表面粉尘,调整感应位置,检查分料爪动作是否顺畅,有无磨损变形。
检查模具与铆接工位。冲孔模具间隙不合理、模具内残留面料碎屑,会阻碍气眼到位。上下模对位偏移,气眼无法顺利落位,发生卡料。需要清理模具内废料,检查模具同轴度,校正模具位置,同时检查出料时序,确保送料、冲孔、压合动作时序匹配。
卡料故障排查遵循先物料,再振动盘,其次分料机构,模具工位的顺序。日常生产定期清理粉尘废料,做好来料检验,定期检查易损件磨损情况,能够大幅降低全自动鸡眼机卡料发生概率,保障产线连续稳定生产。



 淘宝旺旺