东莞市华隆机械制造有限公司
地址:东莞市东坑镇初坑村正坑工业区第三栋
电话:86-0769-83693202
传真:86-0769-83693203
手机:13790622276/13560849802
QQ :763381613
邮编:523455
网址:www.wahlong.cn
邮箱:ljw@wahlong.cn
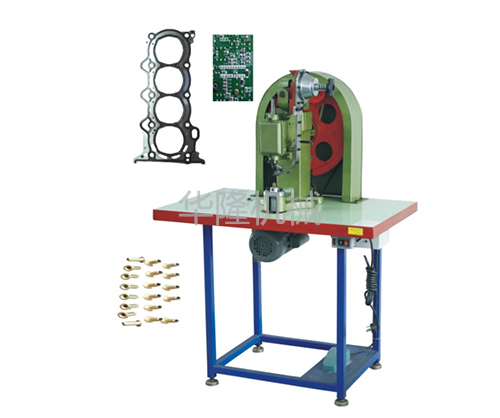
鸡眼机是实现冲孔、气眼铆合一体化的加工设备,定位精度直接决定成品品质。加工过程出现定位偏差,会表现为孔位偏移、孔距忽大忽小、鸡眼扣歪斜,轻则外观不良,重则直接造成工件报废。定位偏差诱因分布在物料、模具、送料机构、设备机架以及操作调试等多个方面,需要逐一排查。
物料本身的特性是引发定位不准的常见原因。皮革、无纺布、PVC膜、篷布等柔性材料质地偏软,拉伸性强。送料牵引时如果拉力过大,材料被拉长,就会出现孔位前后偏移;材料厚薄不均匀,送料滚轮抓料力度不一致,也会造成送料步距波动。另外,物料边缘不整齐、有毛刺或者裁边呈弧形,依靠边缘定位的机型就容易出现左右跑偏。材料在输送途中发生褶皱、起鼓,也会改变实际进给位置,导致孔位错位。
模具组件磨损或者装配不当,同样会带来定位问题。冲头、下模长期反复冲击,刃口磨损后,冲孔阻力变大,冲压瞬间物料容易被带动移位。模具安装时没有校正同轴度,上下模不同心,冲压瞬间侧向力会推偏工件。模具固定螺丝松动,在持续冲击下模具发生微量位移,随着加工数量增加,偏差会越来越明显。还有导向销磨损,无法准确约束工件,也会出现鸡眼铆合位置偏移。
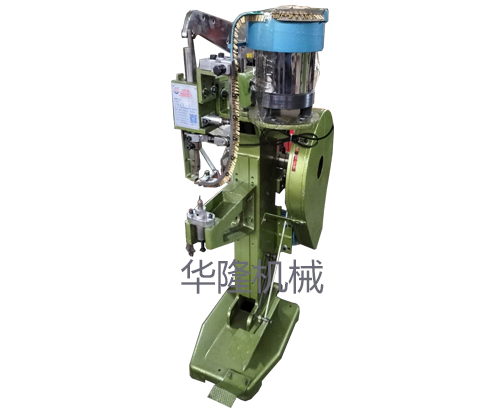
送料机构故障是定位偏差的核心来源。滚轮送料机型,送料轮表面磨损、防滑纹路磨平,夹持摩擦力不足,会出现打滑,步距不稳定。送料气缸或者伺服送料机构参数设置不合理,送料速度过快、启停冲击大,柔性材料来不及稳定,定位基准就会偏移。送料导轨有杂物堆积、导轨间隙过大,工件在输送时左右晃动,直接造成横向定位误差。
设备机架与工作台形变也不能忽视。设备长期高频率铆接冲击,机架固定螺丝松动,工作台出现微量晃动。工作台面不平,工件放上去有悬空,冲压瞬间受力后发生位移。如果设备没有垫平、机脚悬空,每次冲压整机轻微弹跳,也会累积定位误差。
此外,调试参数和基准设置也会影响定位。基准挡板安装歪斜,或者挡板和物料之间预留间隙过大;光电感应定位的机型,传感器位置偏移、被粉尘遮挡,信号捕捉滞后,都会触发定位不准。日常生产中,要定期清洁送料通道,检查模具和紧固件,根据物料软硬调整送料压力与速度,定期校验基准,减少定位偏差,提升产品良率。



 淘宝旺旺