东莞市华隆机械制造有限公司
地址:东莞市东坑镇初坑村正坑工业区第三栋
电话:86-0769-83693202
传真:86-0769-83693203
手机:13790622276/13560849802
QQ :763381613
邮编:523455
网址:www.wahlong.cn
邮箱:ljw@wahlong.cn
全自动鸡眼机集成自动送鸡眼扣、送料、冲孔、铆合等动作,高速连续作业时如果震动超标,不仅噪音大,还容易引发定位漂移、螺丝松脱、模具磨损加快,缩短设备使用寿命,严重时会影响周边其他设备运行。造成震动大的原因,主要分为安装基础、运动部件、铆合冲击、传动机构以及参数设置几大类。
设备安装基础不牢是常见诱因。全自动鸡眼机运行时存在周期性冲击,对安装底座平整度要求高。如果地面不平整,机脚没有调平,部分机脚悬空,设备在冲压瞬间就会来回弹跳。很多车间直接把设备放在光滑地面,没有加装减震垫,冲击力直接传递到地面,整机震动被放大。如果固定地脚螺栓没有锁紧,长期冲击下螺栓慢慢松动,震动会越来越明显。重型机型如果放置在二楼或者钢结构平台,平台本身刚性不足,也会共振,感觉整机晃动剧烈。
旋转与往复运动部件失衡会引发持续性振动。自动送料的震动盘是高频振动来源,震动盘内鸡眼扣堆积过多或者过少,都会改变配重,产生异常振动;震动盘固定支架松动,或者弹簧片疲劳断裂、弹力不均,振动会向外传导至整机。送料凸轮、偏心轮是实现冲压动作的核心零件,偏心轮磨损或者动平衡失衡,高速转动时产生周期性离心力,带动机架抖动。轴承间隙过大、滚珠磨损,运转间隙变大,冲击和振动随之加剧。
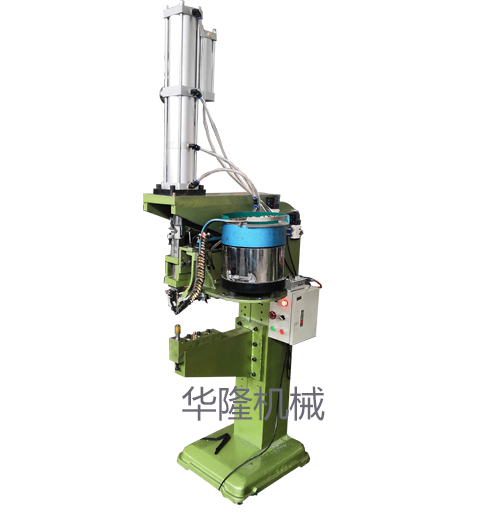
铆合机构的间隙与装配问题也不可忽视。冲头、主轴导向套磨损,配合间隙偏大,冲压过程冲头发生侧向晃动。上下模之间间隙设置不合理,铆合行程过大,冲击力度超出设计范围,每次铆接都会产生剧烈冲击。模具安装不同心,冲压产生侧向分力,这个侧向力会转化成横向震动,同时还会加剧模具磨损。紧固件长期受冲击,螺丝慢慢松脱,各个组件之间出现旷量,震动进一步放大,形成恶性循环。
传动系统故障同样会增加振动。皮带传动机型,皮带老化拉长、松紧度不合适,皮带打滑、抖动;齿轮箱内齿轮磨损、齿隙变大,啮合冲击明显。伺服驱动机型,如果加减速参数设置太陡,启停瞬间冲击大,也会带来明显抖动。
还有物料与工件因素。加工厚料时,冲孔阻力大,冲击载荷变大;连续高速生产,冲击频率刚好接近机架固有频率,会引发共振。排查时,优先调平机脚加装减震垫,锁紧全部紧固件,检查偏心轮、轴承和震动盘弹簧,合理降低冲压速度,优化伺服加减速参数,去除共振点,从而把震动控制在合理范围,保障设备稳定运行。



 淘宝旺旺