东莞市华隆机械制造有限公司
地址:东莞市东坑镇初坑村正坑工业区第三栋
电话:86-0769-83693202
传真:86-0769-83693203
手机:13790622276/13560849802
QQ :763381613
邮编:523455
网址:www.wahlong.cn
邮箱:ljw@wahlong.cn
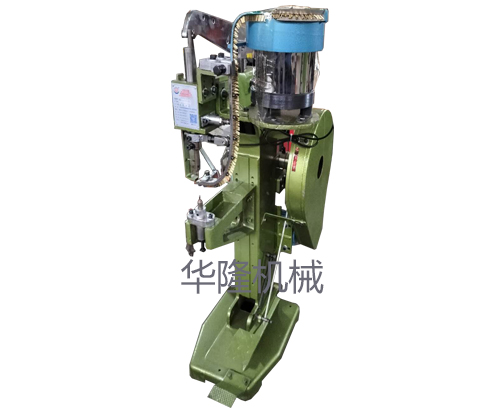
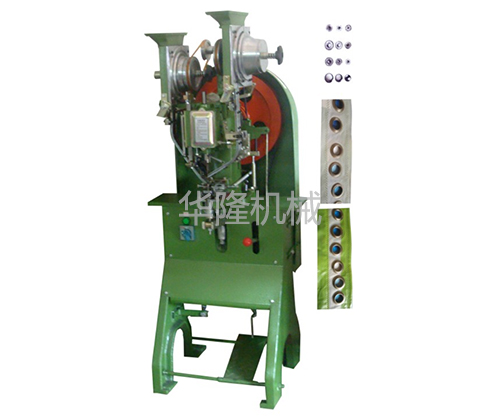
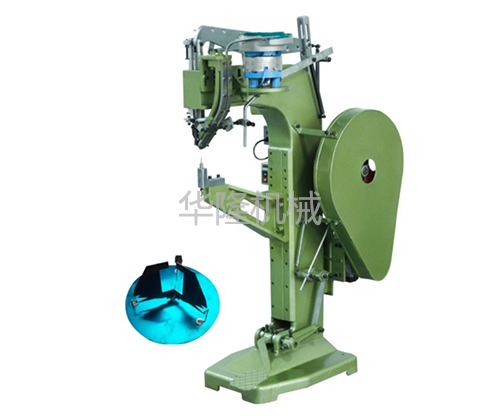
铆钉机依靠压力使铆钉发生塑性变形,把多个工件牢牢结合在一起,铆接强度是评判铆接品质的核心指标。铆接强度不足,成品在外力拉扯、震动环境下容易脱开,直接造成产品失效。铆接强度不是只由铆钉本身材质决定,而是铆钉材料、工件板材、模具、铆接力、铆接行程以及工艺参数等多条件共同作用的结果。
铆钉自身材质与规格是基础条件。常用的半空心铆钉、实心铆钉材质有铁、铝、铜、不锈钢等,不同材料延伸性能差异很大。铝质铆钉塑性好,容易均匀翻边,成型后的铆头结合面饱满;不锈钢铆钉强度高,但材料硬、延展性差,如果压力不足,翻边容易开裂,达不到预期强度。铆钉直径决定受力截面积,在同等工艺下,直径越大,抗拉力、抗剪力越高。铆钉长度选择尤为关键,铆钉过长,铆接后翻边过大,铆头容易出现裂纹;铆钉太短,材料变形量不足,翻边成型不充分,夹持力不够,铆接强度会明显下降。
被铆接工件的板材状态影响很大。板材厚度、硬度,还有板材贴合间隙都会改变铆接效果。铆接前工件要紧密贴合,如果板材之间存在缝隙,铆接时铆钉变形会优先填充缝隙,翻边成型不足,铆接强度大打折扣。板材硬度差异大时,软板容易被压塌,硬板不容易变形。板材表面有油污、氧化皮、涂层,会降低板材和铆钉之间的摩擦力,在持续震动工况下,更容易出现松动。多层铆接时,各层板材对齐度差,受力不均,局部应力集中,也会降低整体铆接强度。
铆接模具的状态与设计,对成型质量起到关键作用。铆钉机上模、下模(底模)的型腔轮廓,决定铆钉翻边的形状。底模型腔太深,铆钉过度外翻,铆头变薄,容易断裂;型腔太浅,翻边成型不完整,夹持面积不足。模具表面磨损、型腔划伤,会造成铆头成型不均匀,产生微小裂纹,裂纹在受力后快速扩展,降低铆接强度。模具同轴度也很重要,上下模偏心,铆钉单侧受力,翻边一边厚一边薄,受力时容易从薄弱位置撕开。
铆接力大小、铆接行程与铆接速度是工艺核心。压力不足,铆钉塑性变形不充分,翻边偏小;压力过大,铆钉材料被挤压过度,铆头产生微裂纹,强度反而下降。气动铆钉机的气源压力不稳定,会造成每次铆接力不一致,产品强度波动。铆接速度太快,冲击载荷大,材料来不及均匀流动,容易出现脆裂;低速静压模式,材料塑性变形更均匀,铆接稳定性更好。
除此之外,铆接后的使用工况也不能忽略。产品长期承受交变震动、高低温变化,铆接位置会出现应力松弛,强度缓慢衰减。做好工艺试验,选定合适铆钉规格,控制气源压力,定期检查模具,保证工件贴合,才能稳定获得满足要求的铆接强度。




 淘宝旺旺